
หน่วยวัดทางอุตสาหกรรมที่วิศวกรควรรู้ แบ่งได้เป็น 2 ส่วน ส่วนแรกคือหน่วยฐานในระบบ SI 7 หน่วย ซึ่งเป็นรากของการวัดทุกอย่าง ส่วนที่สองคือหน่วยที่ใช้จริงหน้างาน ได้แก่ ความยาวและมิติ (mm, µm, inch) มวลและแรง (kg, N) แรงบิด (N·m) ความดัน (Pa, bar, psi) อุณหภูมิ (°C, K) ความหยาบผิว (Ra, Rz) ความแข็ง (HRC, HV, HB) และความหนาผิวเคลือบ (µm) วิศวกรต้องอ่านหน่วยเหล่านี้ได้ถูก แปลงหน่วยได้แม่น และรู้ว่าหน่วยไหนแปลงกันตรง ๆ ไม่ได้
ในงานจริง ปัญหาเรื่องหน่วยมักไม่ได้เกิดจากความไม่รู้ แต่เกิดจากความเคยชิน เช่น อ่านคำว่า “mil” ในแบบงานอเมริกันเป็นมิลลิเมตร ใช้ประแจทอร์กสเกล kgf·cm กับสเปกที่เขียนเป็น N·m หรือเทียบค่าแรงดันแบบ gauge กับ absolute ผลคือชิ้นงานหลุดสเปก ทั้งที่เครื่องมือวัดทำงานถูกต้องทุกอย่าง บทความนี้สรุปหน่วยวัดที่ใช้บ่อยในโรงงาน พร้อมค่าแปลงที่ตรวจสอบแล้ว และจุดที่ควรระวัง
หน่วยฐาน SI 7 หน่วย พื้นฐานของการวัดทุกชนิด
ระบบหน่วยระหว่างประเทศ (International System of Units: SI) มีหน่วยฐาน 7 หน่วย หน่วยอื่นทั้งหมด เช่น นิวตัน ปาสคาล หรือวัตต์ ล้วนเป็นหน่วยอนุพันธ์ (Derived Unit) ที่สร้างจากหน่วยฐานเหล่านี้
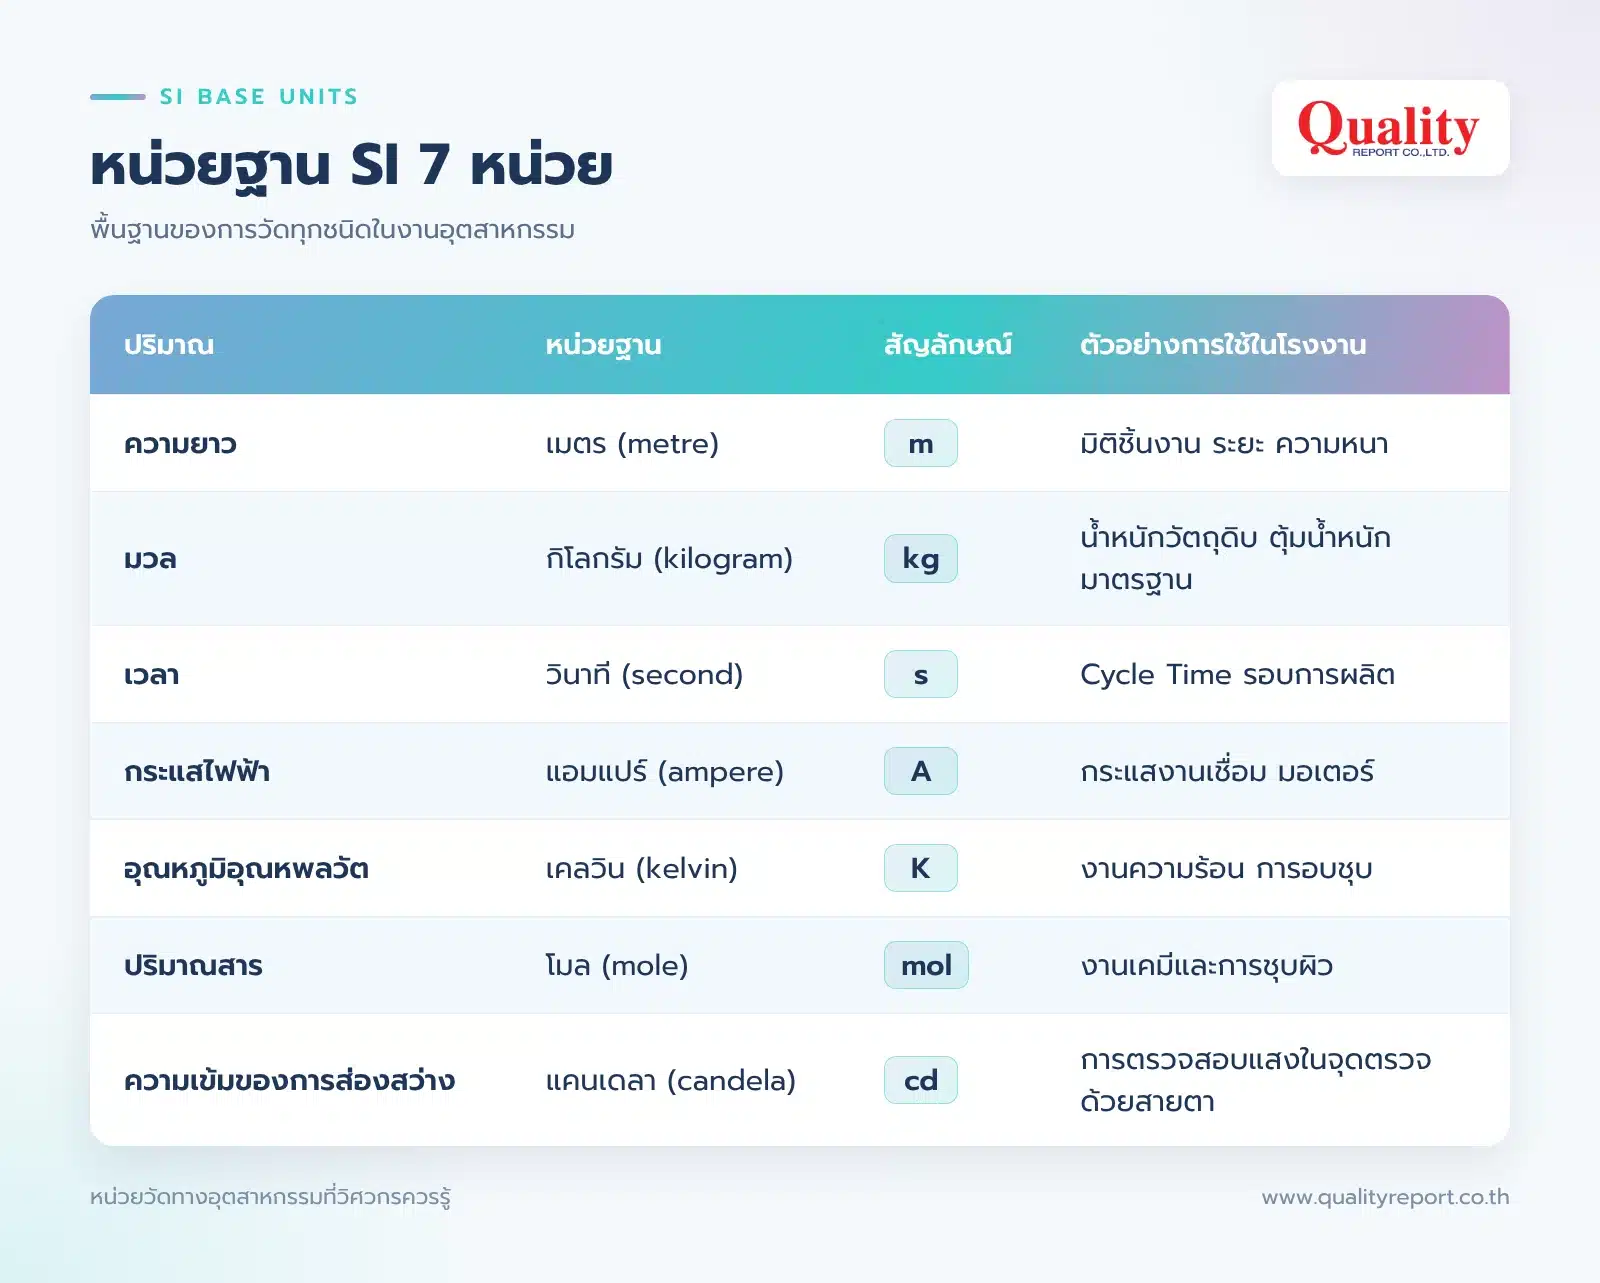
ตั้งแต่วันที่ 20 พฤษภาคม 2019 หน่วยฐานทั้ง 7 ถูกนิยามใหม่ให้อ้างอิงค่าคงที่ทางฟิสิกส์ เช่น กิโลกรัมอ้างอิงค่าคงที่ของพลังค์ แทนตุ้มมาตรฐานต้นแบบ ทำให้มาตรฐานการวัดมีเสถียรภาพในระยะยาว และเป็นจุดเริ่มต้นของห่วงโซ่ความสามารถสอบกลับได้ (Metrological Traceability) ที่ใบรับรองผลการสอบเทียบอ้างถึง
คำนำหน้าหน่วย (SI Prefix) ที่ใช้บ่อย
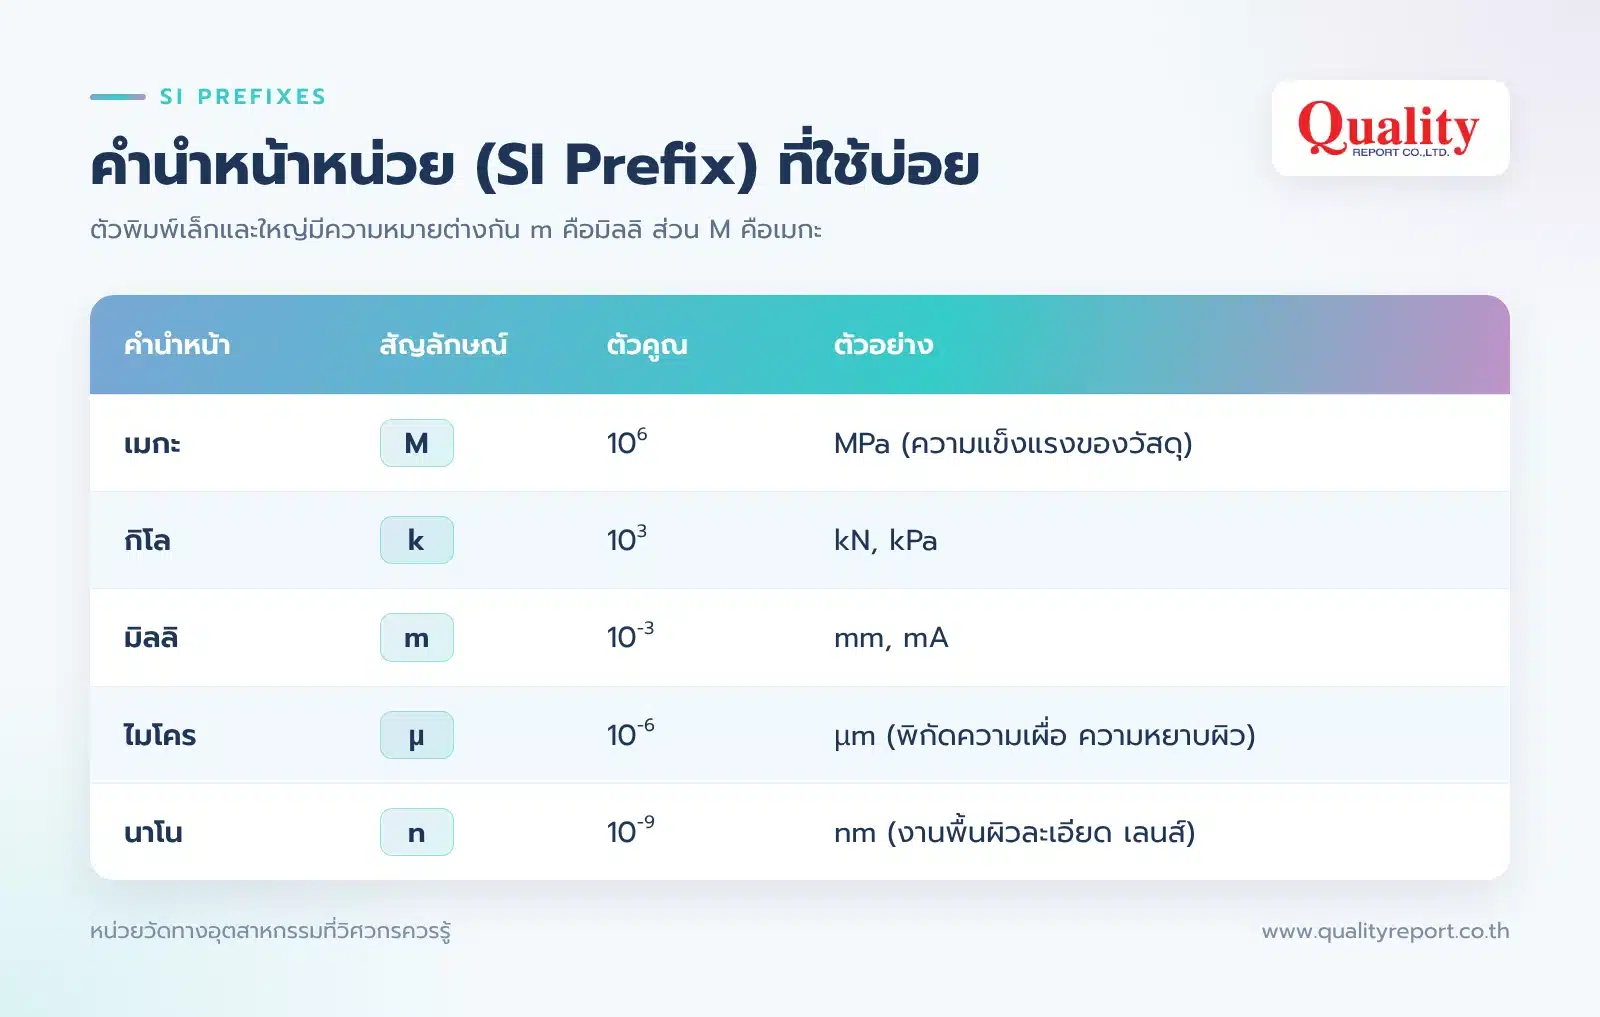
สัญลักษณ์ตัวพิมพ์เล็กและใหญ่มีความหมายต่างกัน m คือมิลลิ ส่วน M คือเมกะ ต่างกันถึง 10⁹ เท่า จึงไม่ควรเขียนสลับกัน
หน่วยวัดที่วิศวกรใช้บ่อยในโรงงาน แยกตามปริมาณ
1. ความยาวและมิติ (mm, µm, inch)
หน่วยหลักในงานวัดมิติคือมิลลิเมตร (mm) และไมโครเมตร (µm) โดย 1 mm = 1,000 µm งานกลึงหรือเจียระไนที่มีพิกัดความเผื่อระดับ ±0.01 mm คือ ±10 µm ซึ่งต้องใช้เครื่องมือวัดที่มีความละเอียดอย่างน้อย 0.001 mm เช่น ไมโครมิเตอร์
สำหรับแบบงานจากสหรัฐอเมริกา ต้องรู้หน่วยอิมพีเรียลด้วย
- 1 inch = 25.4 mm พอดี (เป็นค่านิยาม ไม่ใช่ค่าประมาณ)
- 1 thou หรือ 1 mil = 0.001 inch = 25.4 µm
- 1 µin (microinch) = 0.0254 µm ใช้ในงานความหยาบผิว
คำว่า “mil” เป็นจุดที่สับสนบ่อยที่สุด เพราะในภาษาพูดของไทยมักใช้ “มิล” แทนมิลลิเมตร แต่ในแบบงานอเมริกัน 1 mil คือ 0.0254 mm เท่านั้น อ่านผิดค่าจะต่างกันเกือบ 40 เท่า
2. มวลและแรง (kg, N, kgf)
มวลวัดเป็นกิโลกรัม (kg) ส่วนแรงวัดเป็นนิวตัน (N) ทั้งสองไม่ใช่สิ่งเดียวกัน แต่หน้างานยังพบหน่วยกิโลกรัมแรง (kgf) อยู่มาก โดยเฉพาะในเครื่องทดสอบแรงดึงและเครื่องวัดแรงกดรุ่นเก่า
- 1 kgf = 9.80665 N (ค่านิยาม)
- 1 lbf = 4.448 N
- 1 kN = 1,000 N ≈ 102 kgf
3. แรงบิด (N·m, kgf·cm, lbf·ft)
แรงบิด (Torque) คือแรงคูณระยะ ใช้กำหนดค่าการขันน็อตและสกรูในงานประกอบ หน่วย SI คือนิวตันเมตร (N·m)
- 1 N·m = 10.197 kgf·cm
- 1 kgf·m = 9.807 N·m
- 1 lbf·ft = 1.356 N·m
- 1 lbf·in = 0.113 N·m
ประแจทอร์กและไขควงทอร์กหลายรุ่นมีสเกลสองหน่วยบนตัวเดียวกัน ก่อนใช้งานควรตรวจว่ากำลังอ่านสเกลเดียวกับหน่วยในใบสั่งงาน และควรสอบเทียบตามแนวทาง ISO 6789 สำหรับเครื่องมือขันแรงบิดแบบมือ
4. ความดัน (Pa, bar, psi)
หน่วย SI ของความดันคือปาสคาล (Pa) ซึ่งเท่ากับ 1 N/m² เป็นค่าที่เล็กมาก ในงานจริงจึงใช้ kPa หรือ MPa แต่หน่วยนอกระบบอย่าง bar และ psi ยังพบบนเกจวัดความดันทั่วไป
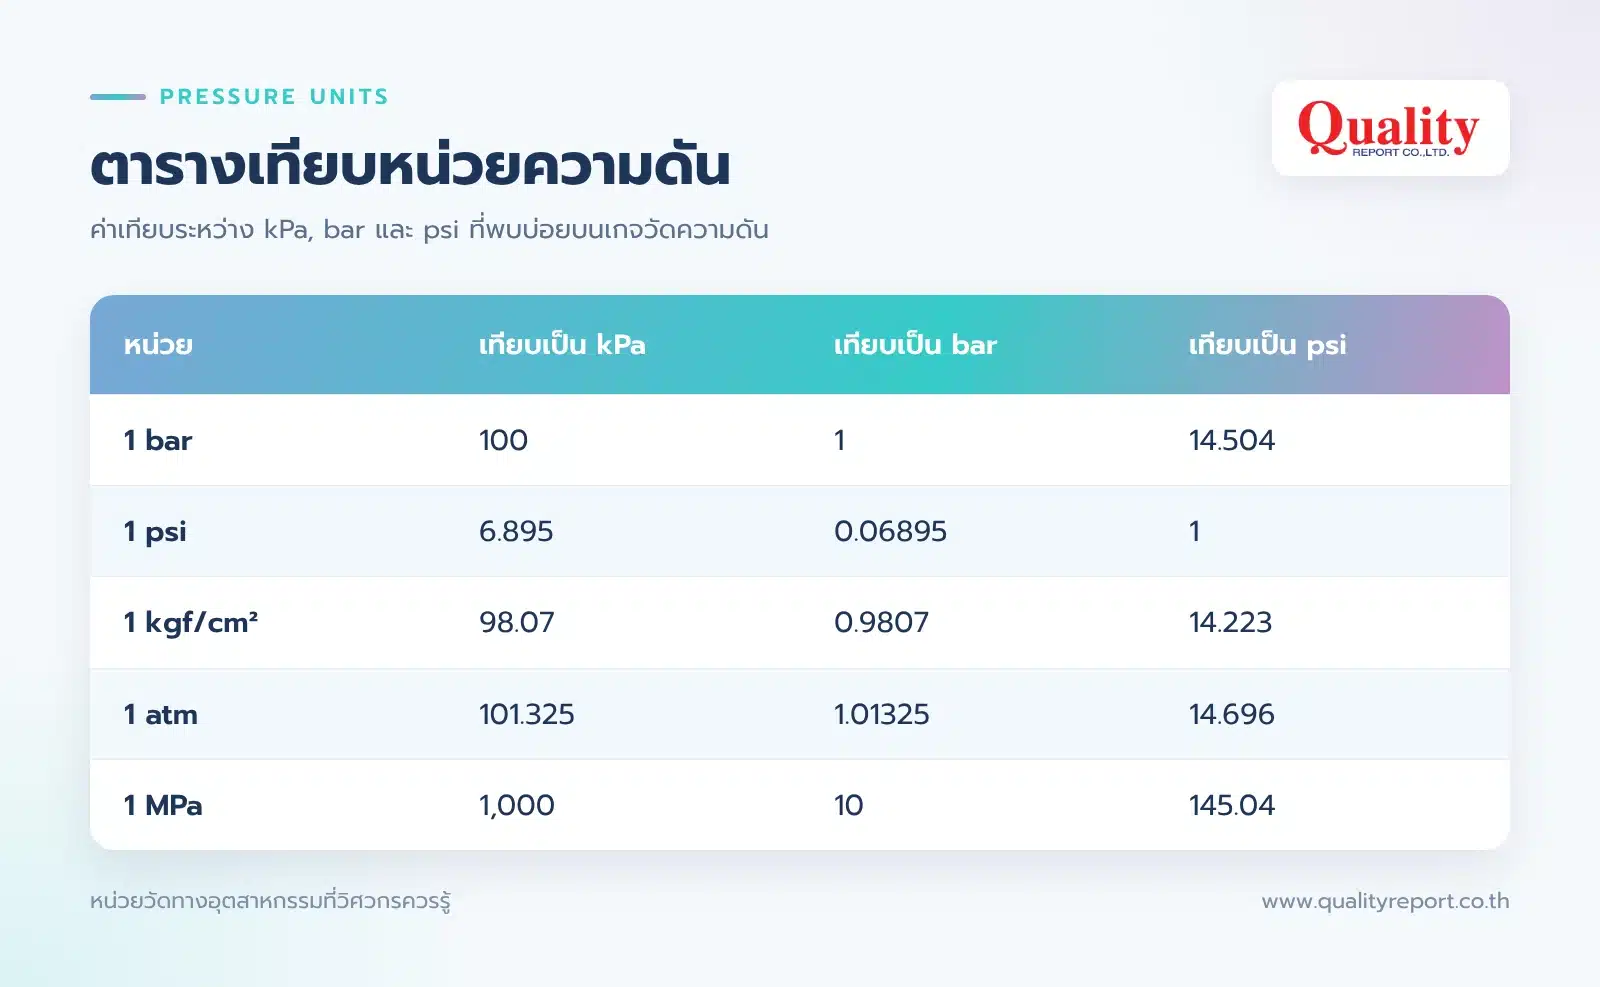
อีกจุดที่ต้องระวังคือ ความดันเกจ (Gauge Pressure) กับ ความดันสัมบูรณ์ (Absolute Pressure) เกจทั่วไปอ่านค่าเทียบกับบรรยากาศ ส่วนเซนเซอร์บางรุ่นอ่านค่าเทียบกับสุญญากาศ ทั้งสองต่างกันประมาณ 101.3 kPa ในแบบงานมักระบุเป็น psig/psia หรือ barg/bara หากสเปกไม่ระบุ ควรถามให้ชัดก่อนตั้งค่า
นอกจากนี้ 1 MPa = 1 N/mm² ซึ่งเป็นหน่วยที่ใช้บอกความแข็งแรงของวัสดุ (Tensile Strength, Yield Strength) ในใบรับรองวัสดุ (Mill Certificate)
5. อุณหภูมิ (°C, K, °F)
- K = °C + 273.15
- °F = (°C × 9/5) + 32
ความต่างของอุณหภูมิ 1 °C เท่ากับ 1 K เสมอ แต่ไม่เท่ากับ 1 °F (1 °C = 1.8 °F)
อุณหภูมิสำคัญกับงานวัดมิติมากกว่าที่หลายคนคิด มาตรฐาน ISO 1 กำหนดอุณหภูมิอ้างอิงสำหรับการวัดมิติไว้ที่ 20 °C หมายความว่าขนาดตามแบบคือขนาดที่ 20 °C หากวัดชิ้นงานเหล็กยาว 100 mm ที่อุณหภูมิสูงกว่า 20 °C ไป 5 °C ชิ้นงานจะยืดออกประมาณ 5.75 µm (สัมประสิทธิ์การขยายตัวของเหล็กประมาณ 11.5 µm/m·°C) ถ้าเป็นอะลูมิเนียมจะยืดประมาณสองเท่าของเหล็ก สำหรับงานที่พิกัดความเผื่อระดับไม่กี่ไมครอน ค่านี้มากพอจะทำให้ตัดสินผ่านหรือไม่ผ่านผิดได้
6. ความหยาบผิว (Ra, Rz)
ความหยาบผิว (Surface Roughness) วัดเป็น µm แต่ต้องระบุพารามิเตอร์ให้ชัด เพราะแต่ละตัวมีความหมายต่างกัน
- Ra คือค่าเฉลี่ยเลขคณิตของความสูงต่ำของผิว เป็นค่าที่ใช้มากที่สุด
- Rz คือค่าเฉลี่ยของระยะยอดถึงร่องสูงสุดในแต่ละช่วงความยาวอ้างอิง
Ra กับ Rz แปลงกันตรง ๆ ไม่ได้ เพราะขึ้นกับลักษณะผิว ผิวเดียวกันอาจมี Rz สูงกว่า Ra ได้หลายเท่า การเปลี่ยนจาก Ra เป็น Rz ในแบบงานต้องให้ฝ่ายออกแบบยืนยัน ส่วนงานจากแบบอเมริกันที่ใช้ µin ให้แปลงด้วย 1 µm = 39.37 µin ข้อกำหนดของพารามิเตอร์ผิวปัจจุบันอยู่ใน ISO 21920-2 ซึ่งมาแทน ISO 4287
7. ความแข็ง (HRC, HV, HB)
ความแข็ง (Hardness) ไม่ใช่ปริมาณทางฟิสิกส์ที่มีหน่วย SI แต่เป็นค่าที่ได้จากวิธีทดสอบ แต่ละสเกลจึงผูกกับวิธีทดสอบของตัวเอง
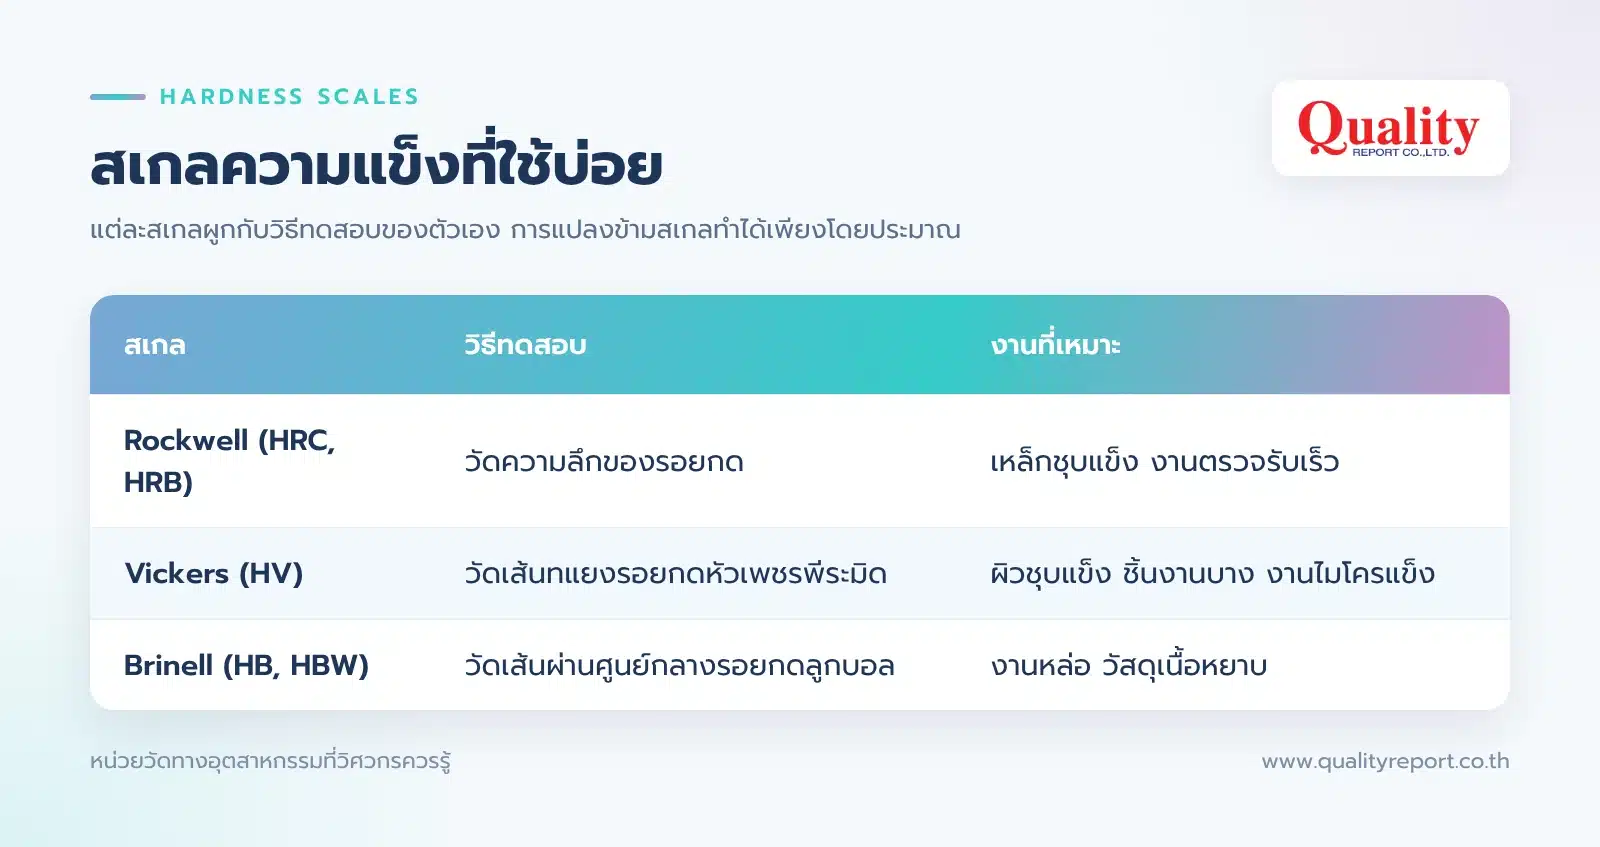
การแปลงค่าระหว่างสเกล เช่น HRC เป็น HV ทำได้แค่โดยประมาณตามตารางใน ISO 18265 หรือ ASTM E140 และใช้ได้เฉพาะวัสดุที่ตารางนั้นครอบคลุม หากลูกค้ากำหนดเป็นสเกลใด ควรทดสอบด้วยสเกลนั้นโดยตรง
8. ความหนาผิวเคลือบ (µm)
ความหนาของชั้นชุบหรือชั้นสีวัดเป็น µm ในแบบงานบางฉบับ โดยเฉพาะงานสีจากสหรัฐอเมริกา อาจระบุเป็น mil (1 mil = 25.4 µm) ซึ่งเป็นอีกจุดที่ต้องแปลงให้ถูก งานชุบโลหะบาง ๆ ระดับไม่กี่ไมครอนมักใช้เครื่องวัดความหนาด้วยรังสีเอกซ์ (XRF) ส่วนงานสีที่หนากว่ามักใช้เกจแบบแม่เหล็กหรือกระแสไหลวน
ตารางแปลงหน่วยที่วิศวกรใช้บ่อย
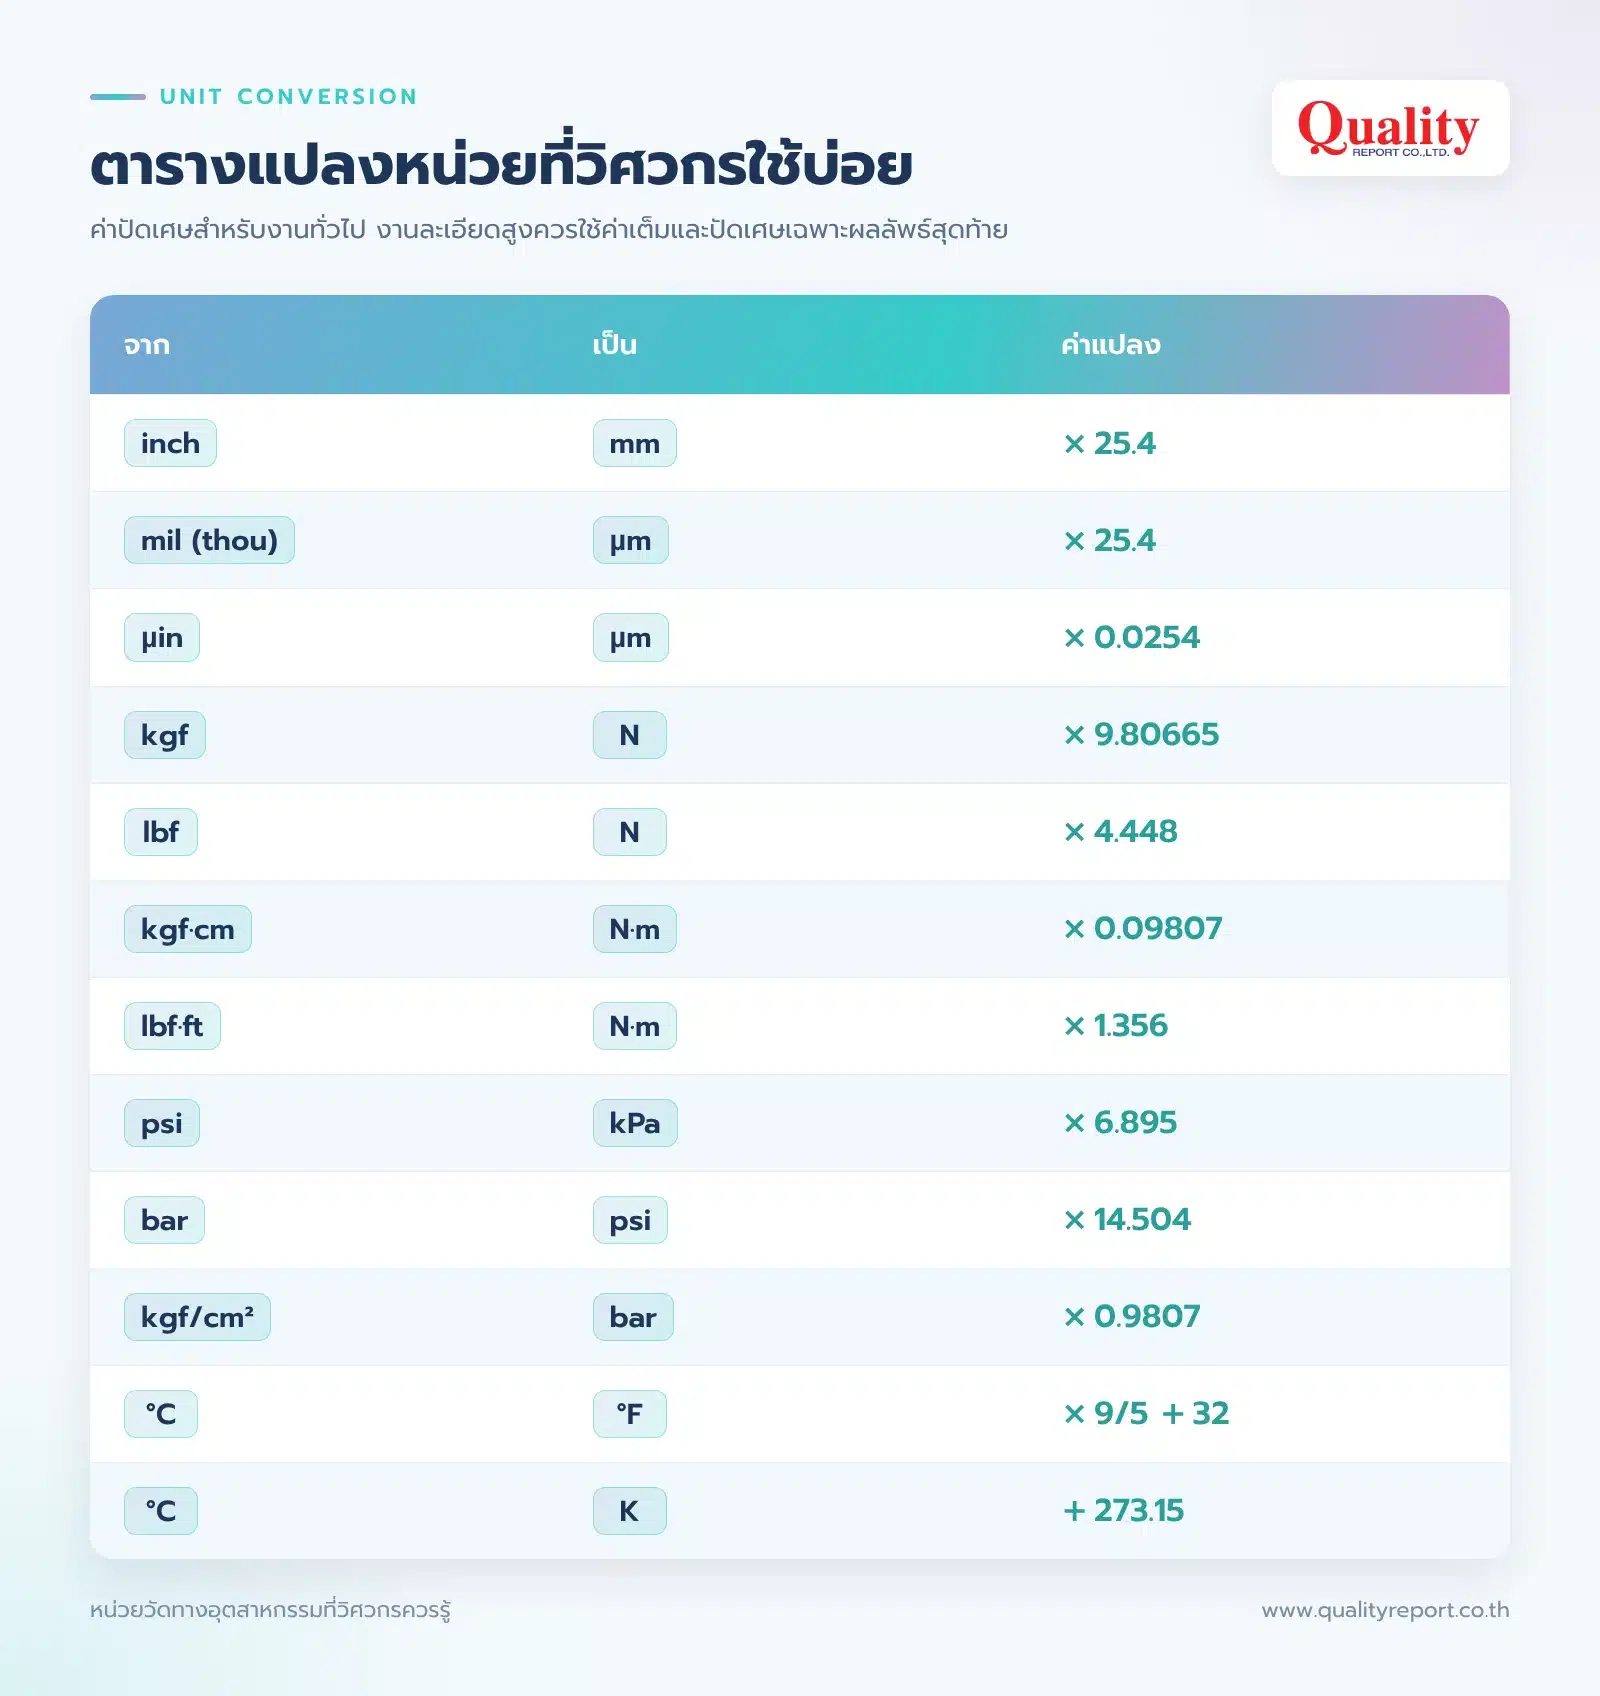
ค่าในตารางปัดเศษเพื่อใช้งานทั่วไป สำหรับงานที่ต้องการความละเอียดสูง หรือการคำนวณในใบรายงานผล ควรใช้ค่าเต็มจาก SI Brochure ของ BIPM หรือ NIST SP 811 และปัดเศษเฉพาะผลลัพธ์สุดท้าย ไม่ปัดระหว่างทาง
ความละเอียด ความแม่นยำ และความไม่แน่นอน ต่างกันอย่างไร
สามคำนี้มีหน่วยเดียวกับปริมาณที่วัด เช่น µm แต่ความหมายต่างกัน
- ความละเอียด (Resolution) คือค่าที่เล็กที่สุดที่เครื่องมืออ่านได้ เช่น เวอร์เนียดิจิทัลอ่านได้ 0.01 mm
- ความแม่นยำ (Accuracy) คือความใกล้เคียงระหว่างค่าที่อ่านได้กับค่าจริง เครื่องมือที่อ่านได้ละเอียดถึง 0.01 mm อาจมีความคลาดเคลื่อน ±0.02 mm ก็ได้
- ความไม่แน่นอนของการวัด (Measurement Uncertainty) คือช่วงที่ค่าจริงน่าจะอยู่ ซึ่งระบุไว้ในใบรับรองผลการสอบเทียบ
แนวทางที่ใช้กันทั่วไปในการเลือกเครื่องมือวัดคุณภาพคือ ความละเอียดของเครื่องมือควรเล็กกว่าพิกัดความเผื่อของชิ้นงานประมาณ 10 เท่า (กฎ 10:1) และในงานสอบเทียบ อัตราส่วนระหว่างพิกัดความเผื่อกับความไม่แน่นอนของการวัด (Test Uncertainty Ratio: TUR) ควรไม่น้อยกว่า 4:1 ตามแนวทาง ANSI/NCSL Z540.3 ตัวอย่างเช่น ชิ้นงานพิกัด ±0.02 mm (ช่วงรวม 0.04 mm) ควรใช้เครื่องมือที่อ่านได้ 0.001–0.002 mm ไม่ใช่เวอร์เนียที่อ่านได้ 0.01 mm
ข้อผิดพลาดเรื่องหน่วยที่พบบ่อยในโรงงาน
ตัวอย่างระดับโลกที่มักถูกยกมาคือยาน Mars Climate Orbiter ของ NASA ที่สูญหายในปี 1999 เพราะซอฟต์แวร์ของสองทีมใช้หน่วยแรงดลต่างกัน ฝั่งหนึ่งใช้ปอนด์แรง-วินาที อีกฝั่งใช้นิวตัน-วินาที ในโรงงาน ความผิดพลาดแบบเดียวกันเกิดขึ้นในสเกลที่เล็กกว่า แต่เกิดบ่อยกว่า ได้แก่
- อ่าน mil เป็น mm ในแบบงานหรือสเปกสีจากสหรัฐอเมริกา
- ตั้งประแจทอร์กผิดสเกล ระหว่าง N·m กับ kgf·cm หรือ lbf·ft
- เทียบความดันเกจกับความดันสัมบูรณ์ โดยไม่ดูตัวห้อย g หรือ a
- ใช้ Ra แทน Rz หรือแปลงค่ากันเองโดยไม่มีพื้นฐาน
- แปลงค่าความแข็งข้ามสเกล แล้วใช้ตัดสินรับหรือไม่รับชิ้นงาน
- วัดชิ้นงานที่ยังร้อน หรือวัดในพื้นที่ที่อุณหภูมิห่างจาก 20 °C มาก ในงานที่พิกัดความเผื่อแคบ
- ปัดเศษระหว่างการแปลงหน่วยหลายทอด จนค่าสุดท้ายคลาดเคลื่อนเกินพิกัด
วิธีป้องกันที่ได้ผลคือกำหนดหน่วยมาตรฐานของโรงงานไว้ในขั้นตอนปฏิบัติงาน ระบุหน่วยให้ชัดในใบสั่งงานและใบบันทึกผล และเลือกเครื่องมือวัดที่แสดงหน่วยตรงกับสเปกของงาน
วิธีเขียนหน่วยวัดให้ถูกต้องในเอกสาร
การเขียนหน่วยถูกต้องช่วยลดการตีความผิด และทำให้เอกสารดูน่าเชื่อถือเมื่อส่งให้ลูกค้าหรือผู้ตรวจประเมิน หลักจาก SI Brochure ที่ควรใช้ ได้แก่
- เว้นวรรคระหว่างตัวเลขกับหน่วยเสมอ เช่น 25 mm, 20 °C (ยกเว้นองศาเชิงมุม เช่น 45°)
- เขียนสัญลักษณ์ให้ถูกตัวพิมพ์ เช่น kg (ไม่ใช่ Kg), Pa, N, K (เคลวินไม่มีเครื่องหมายองศา)
- ใช้ µm ไม่ใช่ um หรือ micron ในเอกสารทางการ
- ไม่เติม s ท้ายสัญลักษณ์หน่วย เช่น 5 kg ไม่ใช่ 5 kgs
- เขียนหน่วยผสมด้วยจุดกลางหรือเว้นวรรค เช่น N·m เพื่อไม่ให้สับสนกับ mN (มิลลินิวตัน)
หน่วยวัดเชื่อมโยงกับการสอบเทียบอย่างไร
ค่าที่เครื่องมือวัดแสดงออกมาจะมีความหมายก็ต่อเมื่อสอบกลับได้ถึงนิยามของหน่วย SI ผ่านห่วงโซ่การสอบเทียบที่ไม่ขาดตอน เริ่มจากมาตรฐานระดับชาติ ซึ่งในประเทศไทยคือสถาบันมาตรวิทยาแห่งประเทศไทย (มว.) ไปยังห้องปฏิบัติการสอบเทียบที่ได้รับการรับรอง ISO/IEC 17025 และมาถึงเครื่องมือวัดที่ใช้ในไลน์ผลิต ทุกทอดต้องมีค่าความไม่แน่นอนกำกับ
ISO 9001:2015 ข้อ 7.1.5.2 จึงกำหนดให้เครื่องมือวัดที่ต้องการความสามารถสอบกลับได้ต้องสอบเทียบเทียบกับมาตรฐานที่สอบกลับได้ถึงมาตรฐานระดับชาติหรือระหว่างประเทศ เรื่องหน่วยวัดจึงไม่ได้จบแค่การแปลงตัวเลข แต่รวมถึงการพิสูจน์ว่าค่า “1 mm” ของเครื่องมือในโรงงานคือ 1 mm จริง
สรุป
หน่วยวัดทางอุตสาหกรรมเป็นภาษากลางของงานผลิตและงานควบคุมคุณภาพ วิศวกรที่เข้าใจหน่วย SI แปลงหน่วยได้แม่น รู้ว่าค่าไหนแปลงข้ามกันไม่ได้ และคำนึงถึงอุณหภูมิอ้างอิงในงานวัดมิติ จะลดความผิดพลาดที่ไม่ควรเกิดได้มาก ขั้นต่อไปคือเลือกเครื่องมือวัดที่มีความละเอียดและหน่วยเหมาะกับสเปกของงาน และส่งสอบเทียบให้ค่าที่วัดได้สอบกลับได้จริง
Quality Report จำหน่ายเครื่องมือวัด เครื่องมือทดสอบ และให้บริการสอบเทียบเครื่องมือวัดสำหรับโรงงานอุตสาหกรรมมาตั้งแต่ปี 2005 ในฐานะห้องปฏิบัติการที่ได้รับการรับรองตามมาตรฐาน ISO/IEC 17025 อ่านเพิ่มเติมเรื่องประเภทของเครื่องมือวัดที่ใช้ในโรงงานอุตสาหกรรม และCalibration คืออะไร ทำไมโรงงานต้องสอบเทียบเครื่องมือวัดเป็นประจำ หรือดูสินค้าทั้งหมดของ Quality Report และติดต่อทีมงานเพื่อขอคำแนะนำในการเลือกเครื่องมือวัดให้ตรงกับหน่วยและพิกัดความเผื่อของงานได้โดยตรง
คำถามที่พบบ่อย
หน่วยฐาน SI มีกี่หน่วย อะไรบ้าง
มี 7 หน่วย ได้แก่ เมตร (m) กิโลกรัม (kg) วินาที (s) แอมแปร์ (A) เคลวิน (K) โมล (mol) และแคนเดลา (cd) หน่วยอื่น เช่น นิวตัน ปาสคาล และนิวตันเมตร เป็นหน่วยอนุพันธ์ที่สร้างจากหน่วยฐานเหล่านี้
1 mil เท่ากับกี่มิลลิเมตร
1 mil เท่ากับ 0.001 นิ้ว หรือ 0.0254 mm (25.4 µm) ไม่ใช่ 1 มิลลิเมตร ต้องระวังเป็นพิเศษเมื่ออ่านแบบงานหรือสเปกความหนาสีจากสหรัฐอเมริกา
1 bar เท่ากับกี่ psi
1 bar เท่ากับประมาณ 14.5 psi หรือ 100 kPa ส่วน 1 psi เท่ากับประมาณ 6.895 kPa
แปลงแรงบิด kgf·cm เป็น N·m อย่างไร
นำค่า kgf·cm คูณด้วย 0.09807 จะได้ค่าเป็น N·m เช่น 100 kgf·cm เท่ากับประมาณ 9.81 N·m ในทางกลับกัน 1 N·m เท่ากับประมาณ 10.2 kgf·cm
ทำไมการวัดมิติต้องอ้างอิงที่อุณหภูมิ 20 °C
เพราะมาตรฐาน ISO 1 กำหนดให้ 20 °C เป็นอุณหภูมิอ้างอิงของข้อกำหนดทางเรขาคณิตของผลิตภัณฑ์ วัสดุขยายตัวตามอุณหภูมิ เหล็กยาว 100 mm จะยืดประมาณ 1.15 µm ต่อ 1 °C การวัดที่อุณหภูมิต่างจาก 20 °C มากจึงทำให้ผลวัดคลาดเคลื่อนในงานที่พิกัดความเผื่อแคบ
ค่าความแข็ง HRC แปลงเป็น HV ได้หรือไม่
แปลงได้เพียงโดยประมาณตามตารางใน ISO 18265 หรือ ASTM E140 และใช้ได้เฉพาะวัสดุที่ตารางครอบคลุม หากลูกค้ากำหนดสเกลใด ควรทดสอบด้วยสเกลนั้นโดยตรง ไม่ควรใช้ค่าที่แปลงมาเป็นเกณฑ์ตัดสิน
Ra กับ Rz ต่างกันอย่างไร
Ra คือค่าเฉลี่ยความสูงต่ำของผิว ส่วน Rz คือค่าเฉลี่ยของระยะยอดถึงร่องสูงสุดในแต่ละช่วงความยาวอ้างอิง ทั้งสองค่าแปลงกันตรง ๆ ไม่ได้ เพราะขึ้นกับลักษณะผิวของชิ้นงาน